24h服务热线:
18915730122
18915730122
很多人选无尘车间等级,上来就问:做 XX 行业是不是就得万级、百级?其实不对。 核心逻辑:看你的生产工艺怕不怕污染,而不是看属于哪个行业。 就算是同一个行业,不同工序要求差别也能很大。到底做多高等级,就看一件事:你的产品、工序,灰尘和细菌会不会把它搞坏。
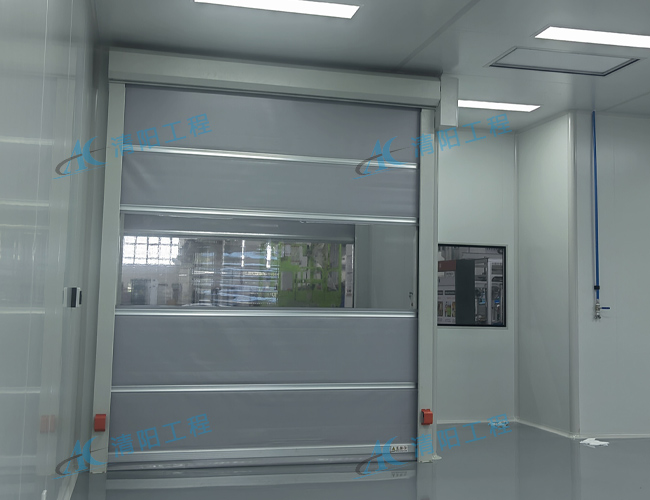
不用先翻标准,先自问这三点:
1. 灰尘的影响:一点点灰尘,会不会直接造成产品报废?比如半导体芯片,沾一点灰就废了。
2. 细菌风险:产品要不要无菌?会不会容易长细菌?比如注射液、即食熟食。
3. 生产方式:产品是敞开放着加工,还是全程在密闭机器里面做?后面有没有高温灭菌这一步兜底?
重点提醒:不是等级越高越好! 盲目上高等级,前期装修花钱多,后期风机、空调常年跑,电费会贵很多,白白浪费成本。
说明:ISO 数字越小,洁净度越高;老叫法(百级、万级、十万级)很多老客户习惯这么说
表格
行业 | 工序 / 产品 | 常用等级(ISO / 老叫法) | 重点关注 |
半导体、电子 | 光刻、刻蚀这类前道核心工序 | ISO1~3(最高等级) | 控灰尘第一,温湿度必须很稳 |
芯片封装、核心组装区 | ISO5~6(百级~千级) | 分区设计,核心区高等级,外围降低 | |
普通电子组装、辅助区域 | ISO7~8(万级~十万级) | 够用就行,控制造价 | |
无菌制药 | A 级:灌装、放胶塞等高风险操作 | ISO5(百级) | 一般是局部层流,放在 B 级环境里面,还要监控微生物 |
B 级:A 级区域的背景环境 | 静态 ISO5 / 动态 ISO7 | 静态、动态两套标准,重点控细菌 | |
C 级、D 级:风险低一些的工序 | ISO7 / ISO8(万级 / 十万级) | 过渡区域、低风险操作区 | |
医疗器械 | 血管支架涂药等高风险无菌操作 | ISO5(局部百级) | 在 ISO7 万级环境里,用层流罩 / 洁净台做局部高洁净 |
植入器械清洗、内包装封口 | ISO7(万级) | 绝大多数无菌器械最常用等级 | |
接触伤口、黏膜的普通器械 | ISO8(十万级) | 风险偏低,但环境还是要受控 | |
食品 | 婴配粉、无菌罐头核心工段 | ISO5~7(局部百级~万级) | 优先控微生物,车间湿度偏高,设计要考虑 |
无菌奶、即食熟食 | ISO7(万级)往上 | 容易滋生细菌,必须严格分区 | |
熟食、糕点这类普通预包装食品 | ISO8(十万级) | 食品行业主流选择,兼顾办证和成本 | |
饼干、饮料等风险很低的食品 | ISO8(三十万级)或者普通清洁区 | 很多不用做高标准无尘车间 |
很多客户一会儿听 ISO 标准,一会儿听 GMP A/B/C/D 级,还有老的百级万级,很容易搞混:
表格
ISO 14644-1 国际标准 | EU GMP 制药分级 | 老叫法 | ≥0.5μm 粒子上限 |
ISO5 | B 级(操作状态) | 百级 Class100 | ≤3520 颗 /m³ |
ISO7 | C 级(操作状态) | 万级 Class10000 | ≤352000 颗 /m³ |
ISO8 | D 级(操作状态) | 十万级 Class100000 | ≤3520000 颗 /m³ |
补充:大家常说的三十万级,大致接近 ISO8 或者更宽松一点。 注意:制药的 A/B/C/D 不能简单和 ISO 等级划等号!GMP 除了灰尘,更看重生产过程中的细菌控制。
1. 先看法规要求,这是底线 做药品要符合 GMP、食品要满足 SC、无菌器械要符合 ISO13485,强制标准是第一位,先确认合规要求,再谈优化。
2. 车间不要一刀切,分区做 同一个车间不用全部同一个等级。核心生产区等级高,更衣间、缓冲间、设备间、走廊可以低一档,既满足生产,又省一大笔钱。
3. 除了灰尘,还要盯这几项 不是只看悬浮粒子数量。食品、医药、器械重点看微生物;电子行业看重温湿度;所有洁净车间都要控制压差,防止外面脏空气倒灌进来。
如果你告诉我具体做什么产品、哪几道关键工序,我可以帮你精准匹配合适的洁净方案。
清阳工程专业18年从事承接江苏、浙江、上海、安徽、河南等地区
十级、百级、千级、万级、十万级等各种洁净度等级的洁净室车间、实验室、GMP车间设计装修施工,
验收通过率99.9%,给多家500强企业提供过净化车间的解决方案
欢迎咨询客服或电话联系:18015531058(微信同号)
下一篇: 无尘车间的等级你知道么?
上一篇: 已经没有了